Dil

Teklif Alın
Teklif Alın
 Ev / Haberler / Sektör haberleri / UN Alın Kaynak Makineleri Sürekli Tel ve Çubuk Birleştirme Zorluklarını Nasıl Çözüyor?
 2026.07.09
 Sektör haberleri
Tel çeken, çubuk stokunu besleyen veya şerit testere bıçağını çalıştıran herhangi bir işlem, eninde sonunda aynı engelle karşı karşıya kalır: Hammadde sonlu bobin uzunluklarında gelir, ancak süreç kesintisiz bir tedarik gerektirir. Malzemeyi yeniden yüklemek için bir hattın durdurulması döngü süresine mal olur, geçiş noktasında hurdaya neden olur ve operatörleri nihai ürünü zayıflatan üst üste binen uçları yönetmeye zorlar. Düzgün tasarlanmış bir BM alın kaynak makinesi iki tel veya çubuk ucunu ana malzemeye çok yakın bir bağlantı mukavemetine sahip tek bir sürekli halat halinde birleştirerek bu darboğazı ortadan kaldırır.
Üst üste ekleme veya mekanik kıvırmanın aksine, direnç bazlı alın kaynağı, malzemenin tüm kesiti boyunca metalurjik bir bağ oluşturur. Bu, eklemin şekillendirme kalıplarından, silindirlerden veya testere kılavuzlarından tekrar tekrar geçtiği uygulamalarda çok önemlidir; çünkü yükseltilmiş herhangi bir dikiş veya zayıf nokta, döngüsel gerilim altında eninde sonunda başarısız olacaktır.
Terim BM Alın Kaynak Makinası aynı temel prensip etrafında inşa edilmiş bir dirençli alın kaynağı ekipmanı ailesini ifade eder: iki ucu kelepçeleyin, akım ve basıncı uygulayın ve arayüzü birleştirin. Modeller arasındaki fark, sıkma kuvvetinin ve akımın nasıl kontrol edildiğine bağlıdır; bu da her bir modelin uygun olduğu malzeme aralığını, bağlantı kalitesini ve üretim hızını belirler.

Üç konfigürasyon, tel çekme hatlarında, yay imalatında, ağ üretiminde ve şerit testere bıçağı imalatında bulunan tel ve çubuk birleştirme ihtiyaçlarının çoğunu karşılar:
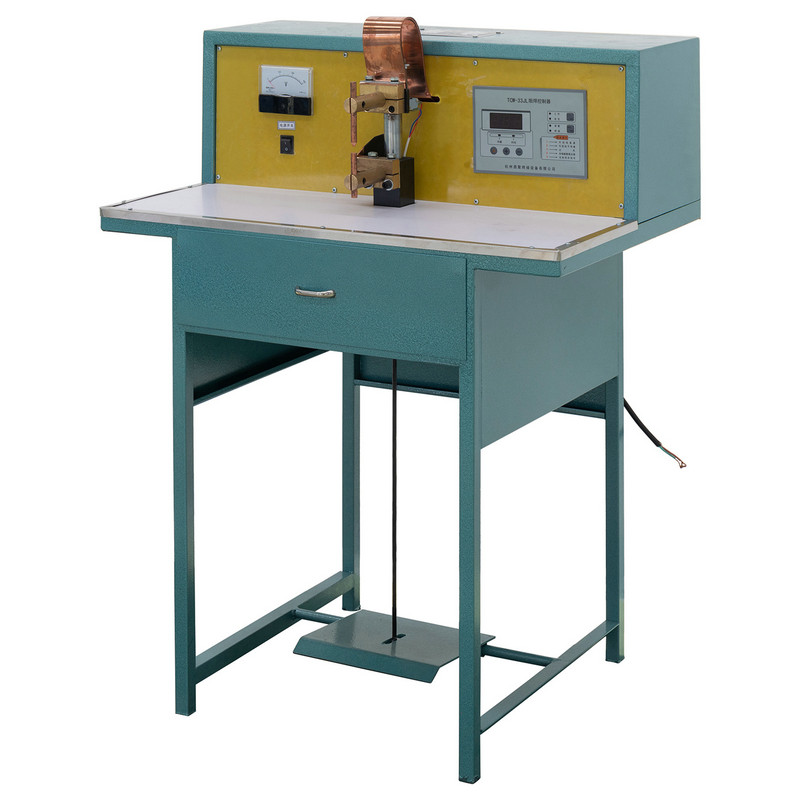
UN1 El Kumandalı Alın Kaynak Makinası doğrudan teknisyen tarafından çalıştırılan kolla çalıştırılan bir sıkıştırma mekanizmasına dayanır. Operatör hem kapanma hızını hem de bekleme basıncını hissederek kontrol ettiğinden, bu konfigürasyon tel çaplarının veya çubuk bölümlerinin sıklıkla değiştiği ve sabit bir otomatik çevrimin sürekli olarak yeniden programlanmasının gerekli olduğu ortamlarda iyi çalışır.
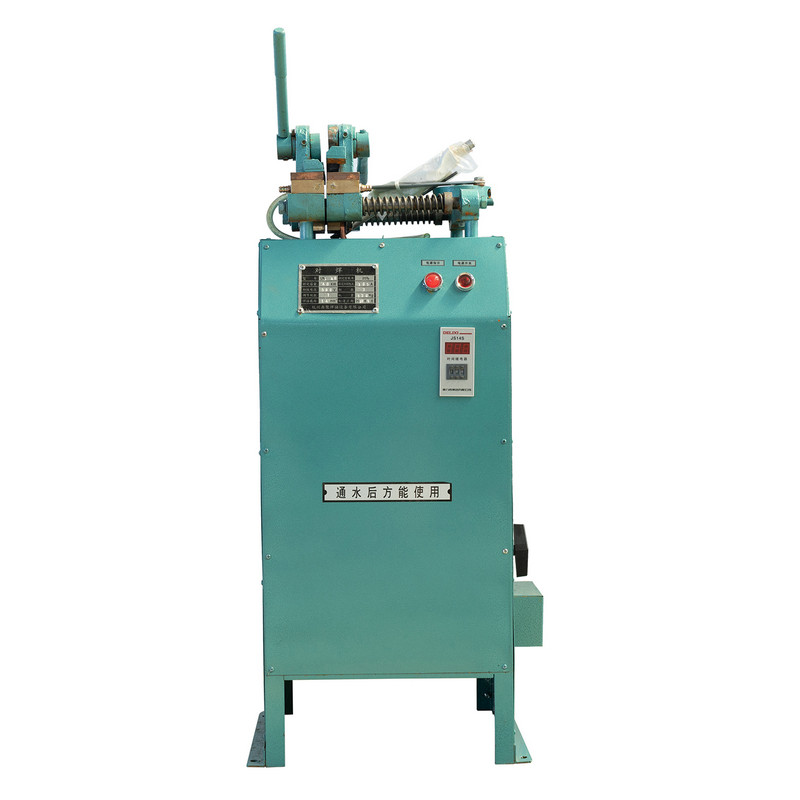
Çalışmanın ortasında kopan çekme telini tamir eden atölyeler, test kuponlarını hazırlayan alet odaları veya küçük örgülü dokuma istasyonları, kurulum süresinin minimum olması ve basınçlı hava beslemesine gerek olmaması nedeniyle bu konfigürasyonu tercih etme eğilimindedir. Buradaki ödünleşim, bağlantı tutarlılığının kısmen operatörün tekniğine bağlı olmasıdır, bu nedenle eğitim ve belgelenmiş bir sıkma prosedürü burada otomatik değişkenlere göre daha önemlidir.
| Özellik | Tipik Davranış |
|---|---|
| Çalıştırma | Manuel kollu kelepçe |
| En uygun çap aralığı | İnce ila orta tel ve küçük çubuk |
| Hava beslemesi gerekli | Hayır |
| Döngü tutarlılığı | Operatöre bağlı |
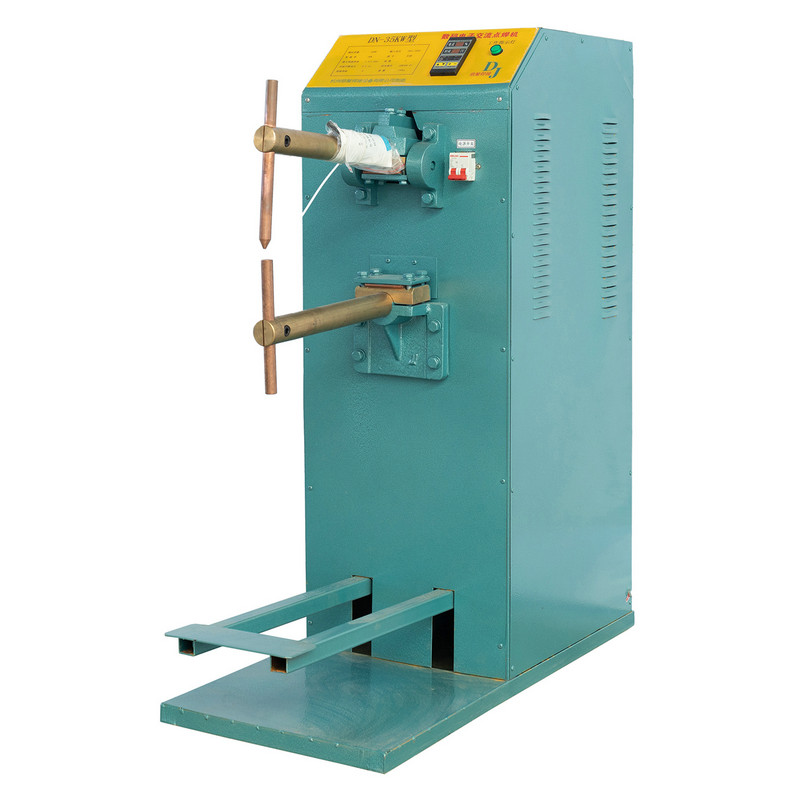
UN2 Pneumatic Butt Welding Machine replaces the manual lever with an air cylinder, so the clamping force stays consistent from the first weld of the shift to the last. This matters in continuous production because joint quality drifts noticeably once operator fatigue affects manual clamping pressure over hours of repetitive cycles.
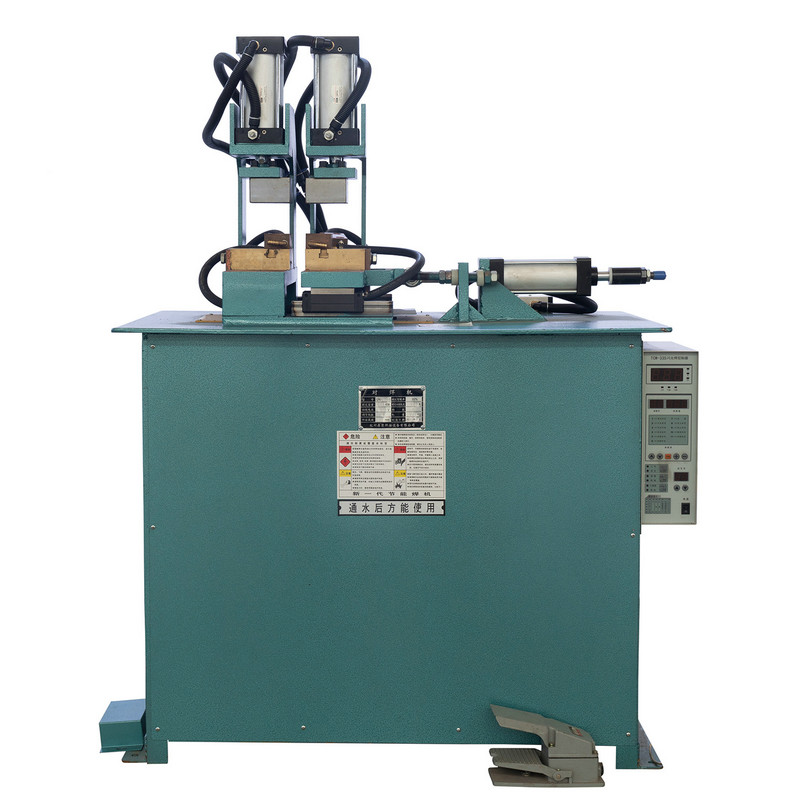
Tel çekme makinelerini, soğuk şişirme ekipmanını veya sürekli galvanizleme banyolarını besleyen hatlar genellikle bu tarz kaynakçıyı doğrudan prosesin önüne entegre eder, çünkü alt akışta eksik veya zayıf bir bağlantı, takımlara kaynakçının kendisinden çok daha pahalıya zarar verebilir.
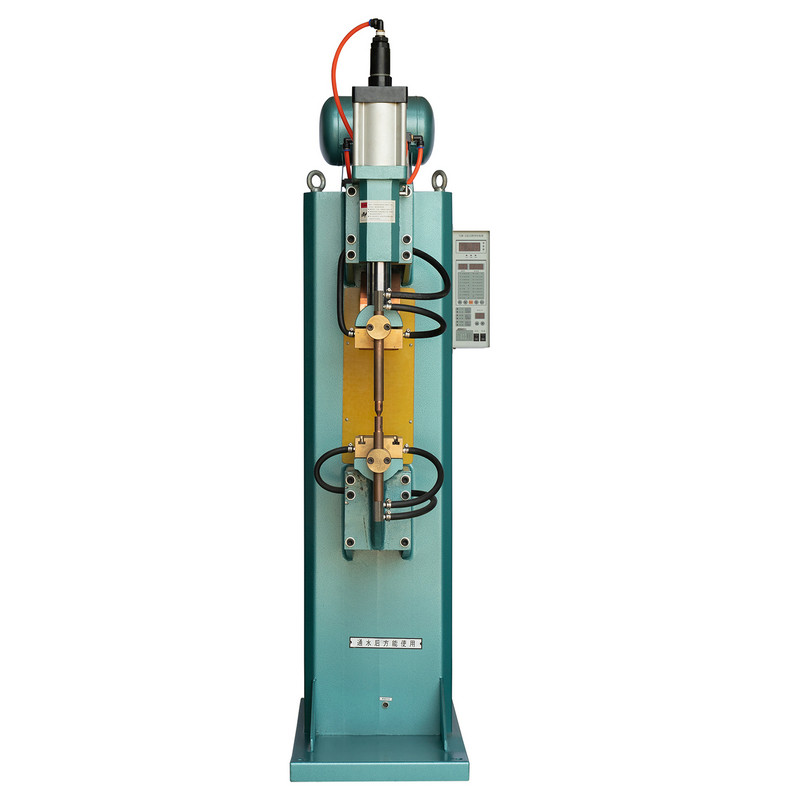
UN3 Flaş Alın Kaynak Makinesi direnç üzgün kaynaktan farklı bir fiziksel mekanizma kullanır. Akım akmadan önce tam basınç uygulamak yerine, makine, akım zaten uygulanmışken iki ucu aralıklı temasa getirerek, son bir dövme kuvveti eklemi birleştirmeden önce arayüzü temizleyen ve ısıtan hızlı bir dizi küçük yay veya yanıp sönme üretir.
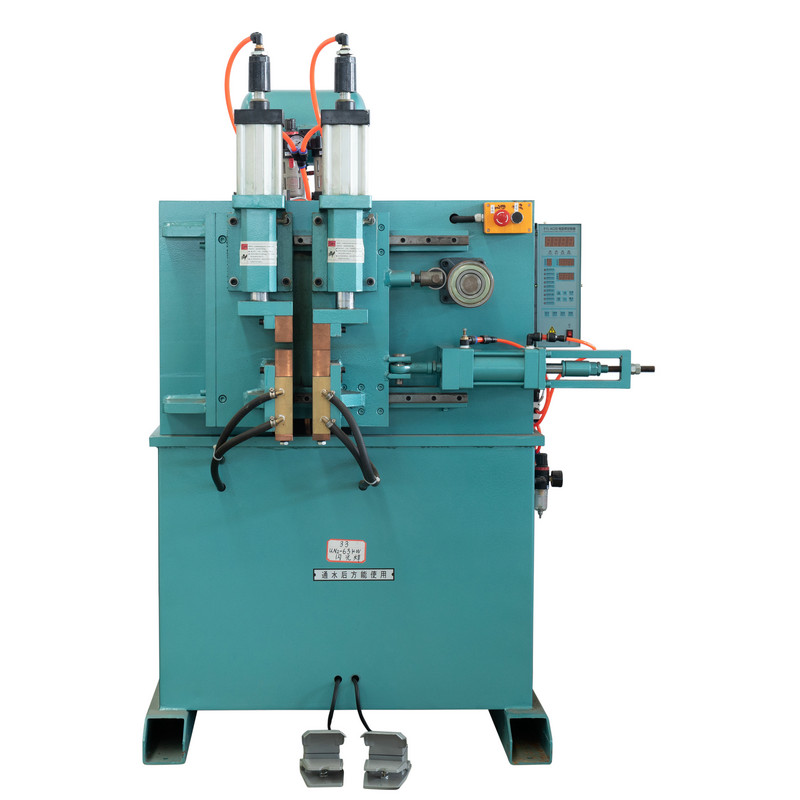
flashing action burns off surface oxides and contamination from the mating faces before the forging stroke occurs, which is difficult to achieve with straight upset welding once the cross section grows beyond thin wire. This is why flash butt welding is the preferred process for larger rod diameters, band saw blade backs, and rolled ring stock where a clean, low-inclusion joint is critical to fatigue life.
Saha gözlemi: Testere bıçağı imalatçıları sürekli olarak flaş kaynaklı bağlantıların, tekerlek kılavuzları etrafında tekrarlanan esneme altında, aynı malzeme kalınlığında basit dirençli kaynakla yapılan bağlantılara göre daha iyi dayandığını rapor etmektedir; bunun büyük ölçüde nedeni, yakma aşamasının, aksi takdirde kaynak arayüzünün içine oturacak yüzey oksit katmanlarını ortadan kaldırmasıdır.
Sırayı anlamak, parametreler doğru ayarlandığında bağlantı kalitesinin neden bu kadar tekrarlanabilir olduğunu açıklamaya yardımcı olur. Süreç, her biri son bağlantının farklı bir yönünü kontrol eden dört farklı aşamadan geçiyor.
Her aşama, his ile değerlendirilmek yerine zamanlanır; bu nedenle, makine kontrollü flaş alın kaynağının, çap veya alaşım değiştiğinde tamamen manuel bir işlemden daha tutarlı bağlantılar üretmesinin nedeni budur.
Kaynak makinesinin çalışması için uygun telin seçilmesi, malzemenin kendisi kadar makinenin ayarıyla da ilgilidir. Aynı tel çapı, yüzey kaplamasına, tempere ve alaşım bileşimine bağlı olarak farklı davranabilir; bunların tümü temiz bir bağlantı için gereken akımı ve basıncı değiştirir. Kaynakçı besleme hatları için tel tedarik eden operatörler, bu değişkenleri yalnızca bir satın alma özelliği olarak değil, kaynak tarifinin bir parçası olarak ele almalıdır.
| Malzeme Durumu | Birleştirme Hususları |
|---|---|
| Parlak çekilmiş çelik tel | Basit direnç kaynağı, minimum düzeyde temizlik ihtiyacı |
| Galvanizli tel | Gözenekliliği önlemek için kaplamanın derzin yakınında soyulması gerekir |
| Paslanmaz tel | Daha yüksek direnç dikkatli akım ayarı gerektirir |
| Sertleştirilmiş yay teli | Bağlantı bölgesinin sünekliği yeniden sağlamak için sıklıkla kaynak sonrası tavlamaya ihtiyacı vardır |
Genel bir prensip olarak, daha ince tel, elle çalıştırılan veya pnömatik makinelerde dirençle kaynaklamayı tercih ederken, daha kalın çubuk ve bant stoğu, yakma kaynağının sağladığı temizleme etkisinden yararlanır. Makine tipinin malzeme profiliyle eşleştirilmesi, yeniden çalışmayı azaltır ve uzun üretim süreçlerinde bağlantı hatası oranlarını düşük tutar.
practical value of these machines becomes clearer when mapped against the operations that depend on continuous strand supply:
Her durumda temel amaç aynıdır: Hammaddenin yeniden yüklenmesinden kaynaklanan aksama süresini ve hurdayı ortadan kaldırırken, sonraki takımların bunu asla bir kusur olarak kaydetmemesini sağlayacak kadar bağlantı noktasını yeterince güçlü tutun.
Elektrot ve kelepçe aşınması, herhangi bir alın kaynağı ekipmanında kademeli bağlantı kalitesi düşüşünün en yaygın nedenidir. Sıkıştırma çeneleri aşındıkça temas direnci eşit olmayan bir şekilde artar ve bu, mevcut ayar değişmese bile tutarsız yığılma oluşumu olarak ortaya çıkar. Kısa bir günlük denetim rutini, tam üretim çalışmasını etkilemeden önce bunu yakalar.
Görsel olarak temiz görünen ancak bükme testini geçemeyen bir bağlantı, neredeyse her zaman ya kirlenmiş birleşme yüzeylerinden ya da aralık dışına çıkan bir sıkıştırma kuvvetinden kaynaklanır; bu temel bir süreç sınırlaması değildir.
Direnç üzgün kaynak, akım akışından önce tam sıkıştırma basıncı uygular ve temiz, önceden hazırlanmış uçları birleştirmek için ısı artı basınca dayanır. Flaş alın kaynağı, dövme darbesinden önce aralıklı ark oluşturmayı sağlar; bu, döngünün bir parçası olarak birleşme yüzeylerini temizleyerek daha büyük bölümlere veya daha az bozulmamış malzemeye daha uygun olmasını sağlar.
Çoğu alın kaynak makinesi belirli bir çap aralığı için derecelendirilmiştir çünkü sıkma kuvveti, akım kapasitesi ve elektrot geometrisi bu aralığa uygundur. Malzemenin nominal aralığın dışında çalıştırılması, makine malzemeyi fiziksel olarak kabul etse bile genellikle tutarsız bağlantı noktaları üretir.
Parametreler malzemeyle doğru şekilde eşleştirildiğinde ve bağlantı noktası uygun şekilde kesildiğinde ve gerektiğinde gerilim giderildiğinde bağlantı, çevresindeki telin çekme performansına yaklaşabilir. Gerçek sonuçlar alaşıma, çapa ve kaynak sonrası işleme göre değişiklik gösterir; dolayısıyla her yeni malzeme partisinde numune testi yapılması önerilir.
Mutlaka değil. Pnömatik üniteler yüksek hacimli çalışmalar için tutarlılık ve hız sunar, ancak elle çalıştırılan üniteler düşük hacimli işler, sık çap değişiklikleri veya güvenilir basınçlı hava kaynağı olmayan yerler için kullanışlı olmaya devam eder.
Evet. Çinko gibi kaplamalar kaynak sırasında buharlaşabilir ve kaynak bölgesinden önceden temizlenmezse bağlantı yerinde gözenekler veya kalıntılar bırakabilir. Bağlantı alanının yakınındaki kaplamanın soyulması veya maskelenmesi genellikle kaynak bütünlüğünü iyileştirir.
Önerilen ürünler
Ürün
İletişim bilgileri.
+86-152-5712-5882
Fax: +86-563-226966
21 Guangping Yolu, Guangde Ekonomik Kalkınma Bölgesi, Guangde City, Anhui Eyaleti
QR kodu