Dil

Teklif Alın
Teklif Alın
 Ev / Teçhizat / DTN Pnömatik Nokta Kaynak Makinesi / DTN1 Pnömatik Nokta Kaynak Makinesi / DTN1-50KW Dijital Ekran Pnömatik Nokta Kaynak Makinesi
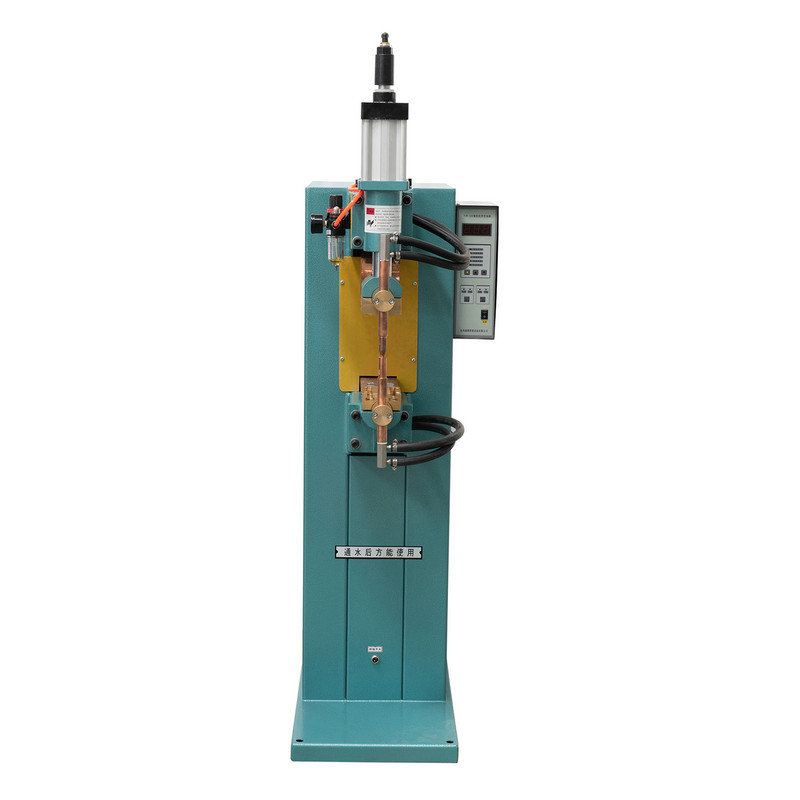


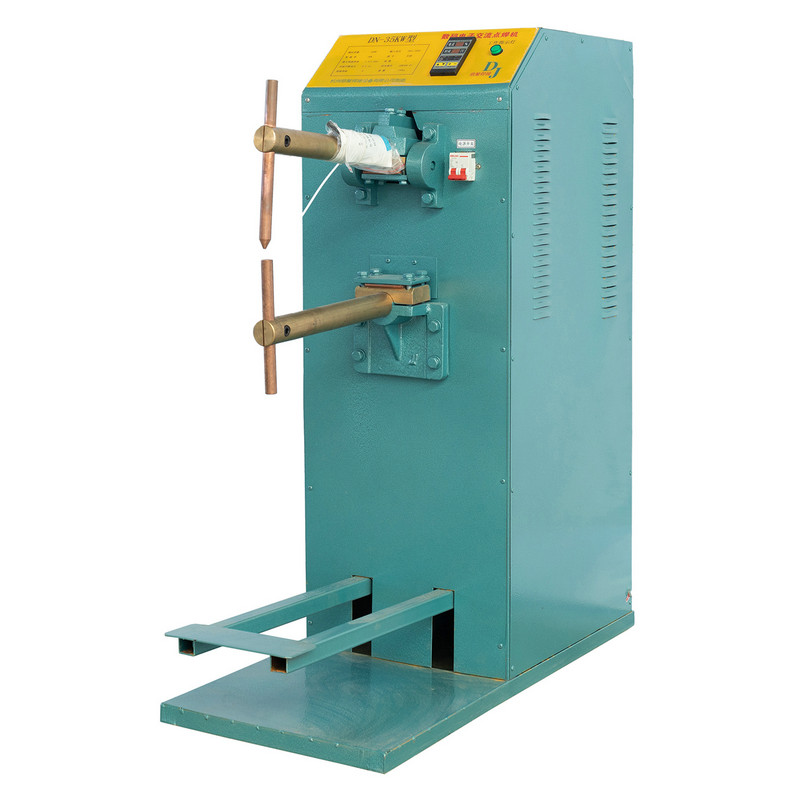
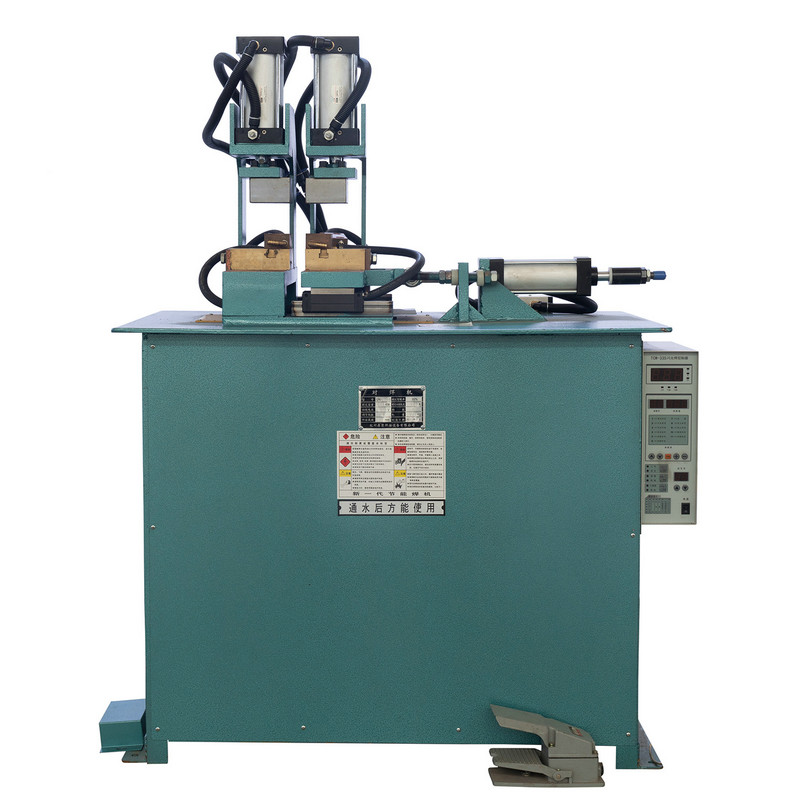
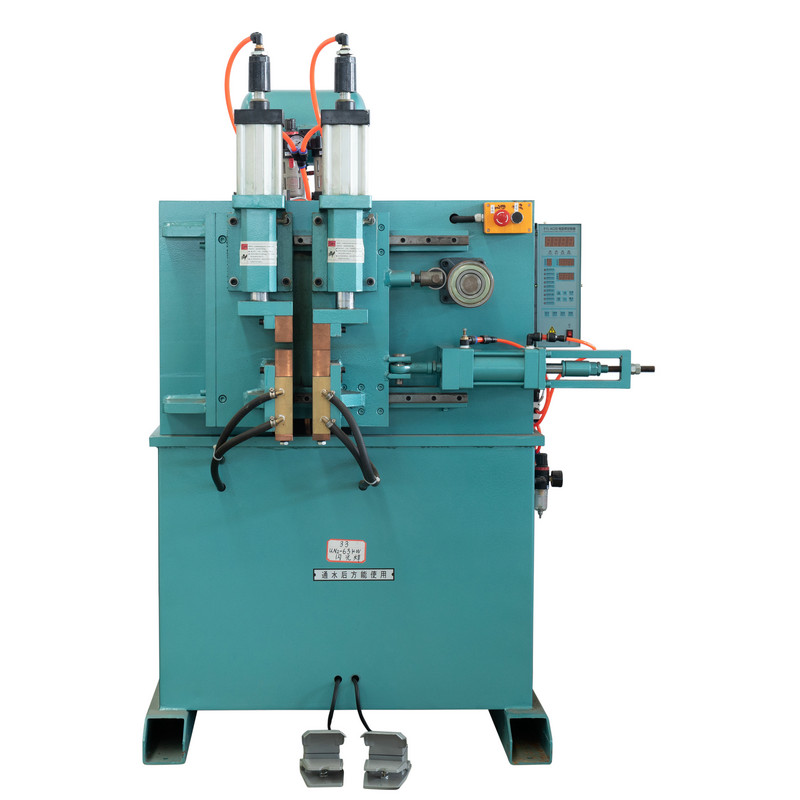
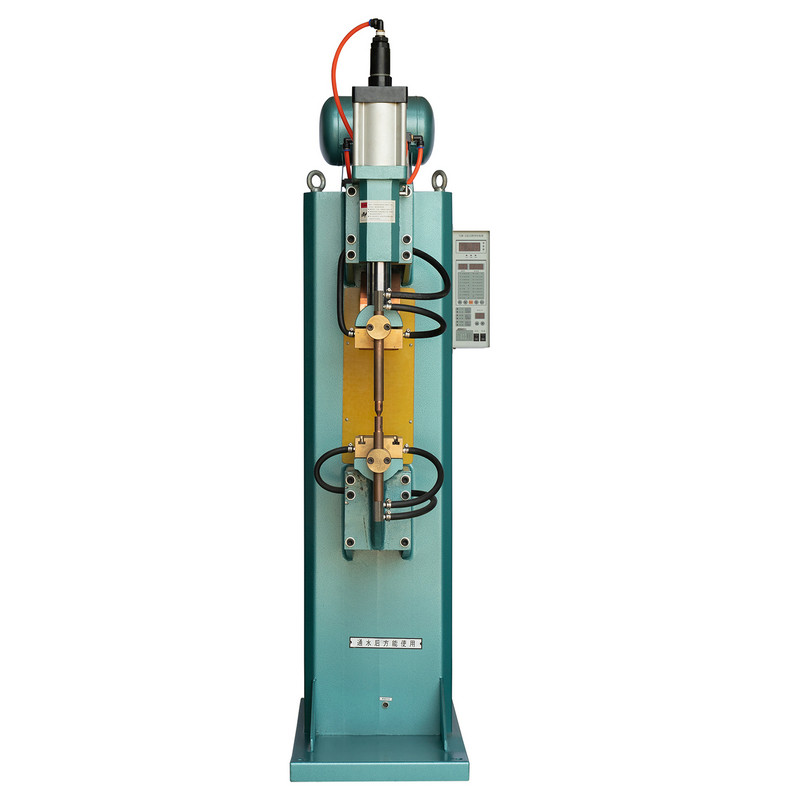
Bir mikrobilgisayar kontrol sistemi ve parametre ayarları için bir LCD ekranla donatılmış DTN1-50kW dijital ekran pnömatik nokta kaynak makinesi hassasiyet, netlik ve kullanım kolaylığı sunar. Kaynak sırasında minimal kıvılcımlar üretir ve sağlam kaynaklar sağlar. Sıcak ve soğuk plakalar, paslanmaz çelik tabakalar, kablolar, fındık ve diğer iş parçalarını birleştirmek için ideal olan bu kaynak makinesi, tüm açılan bir transformatöre sahiptir ve çeşitli koşulları karşılamak için voltajı otomatik olarak ±% 20 ayarlayabilen geniş voltaj teknolojisini içerir. İşlem normal kullanım altında basittir, basınç süresine, kaynak akımına, kaynak süresine, bakım aralığına ve dinlenme süresine doğrudan mikrobilgisayar denetleyicisi aracılığıyla ayarlamalara izin verir. .

Özellikler
| Model | Birim | DTN1-50KW | |
| Birincil voltaj | V | 380 | |
| Nominal kapasite | KVA | 50 | |
| Nominal giriş akımı | A | 132 | |
| Maksimum kısa devre akımı | Ka | 16 | |
| Nominal Yük Süresi | % | 20 | |
| İkincil Voltaj Düzenleme aşaması | V | Adımsız voltaj düzenlemesi | |
| İkincil yüksüz voltaj | mm | 0.5-5.0 | |
| Elektrot kolunun uzatma uzunluğu | mm | 320 | |
| Elektrot kolları arasındaki mesafe | mm | 220 | |
| Elektrotlar arasındaki maksimum basınç | N | 4000 | |
| Silindir vuruşu | mm | 50 | |
| Elektrot Boyutu | Elektrot kolu | mm | Ф42 |
| Elektrot tutucu | mm | Ф20 | |
| Elektrot kafası | mm | Ф16 | |
| Kaynak kalınlığı | Düşük karbonlu çelik | mm | 2.5 2.5/0.9 0.9 |
| Sıkıştırılmış hava basıncı | MPR | 0.3 | |
| Sıkıştırılmış hava tüketimi | M3/H | 12 | |
| Soğutma Su Akışı | L/dk | 4 | |
| Giriş teli kesit alanı | mm2 | 10 | |
Önerilen Ürünler
İLETİŞİMİ KOPARMAMAK


Every weld is a production decision. When you choose an electrical welding machine, you are really choosing how to balance weld quality, cycle time, and operator effort on your floor. After buil...
DEVAMINI OKU
Direnç Alın Kaynağını ve Flaş Kaynak Teknolojisinin Rolünü Anlamak İki metal çubuğun ucunu dolgu malzemesi olmadan yüz yüze birleştirmek, metal imalatındaki en eski zorluklardan biridir ve...
DEVAMINI OKU
Understanding Stud Spot Welding Technology Today Fastening components to metal panels without drilling or riveting has become a standard requirement across sheet metal fabrication, shipbui...
DEVAMINI OKU
Punta Kaynak Makinesi Kategorileri ve Farkları Direnç nokta kaynak ekipmanı genellikle elektrot kuvvetinin nasıl üretildiğine ve uygulandığına göre bölünür. Mekanik ayak pedallı üniteler, ...
DEVAMINI OKU
Why Heat Is the Hidden Bottleneck in Spot Welding Every resistance spot weld is, at its core, a controlled thermal event. A brief, intense pulse of current passes through two overlapping m...
DEVAMINI OKU
Why Electrode and Controller Maintenance Determines Weld Quality In resistance spot welding, the quality of every joint depends on two components working in sync: the electrode that delive...
DEVAMINI OKU
Ürün
İletişim Bilgileri.
+86-152-5712-5882
Fax: +86-563-226966
21 Guangping Yolu, Guangde Ekonomik Kalkınma Bölgesi, Guangde City, Anhui Eyaleti
QR Kodu