Dil

Teklif Alın
Teklif Alın
 Ev / Teçhizat / UN POWT Kaynak Makinesi / UN1 el ile çalışan popo kaynak makinesi / UN1-100KW Kolay 220V/380V çelik çubuk popo kaynakçısı
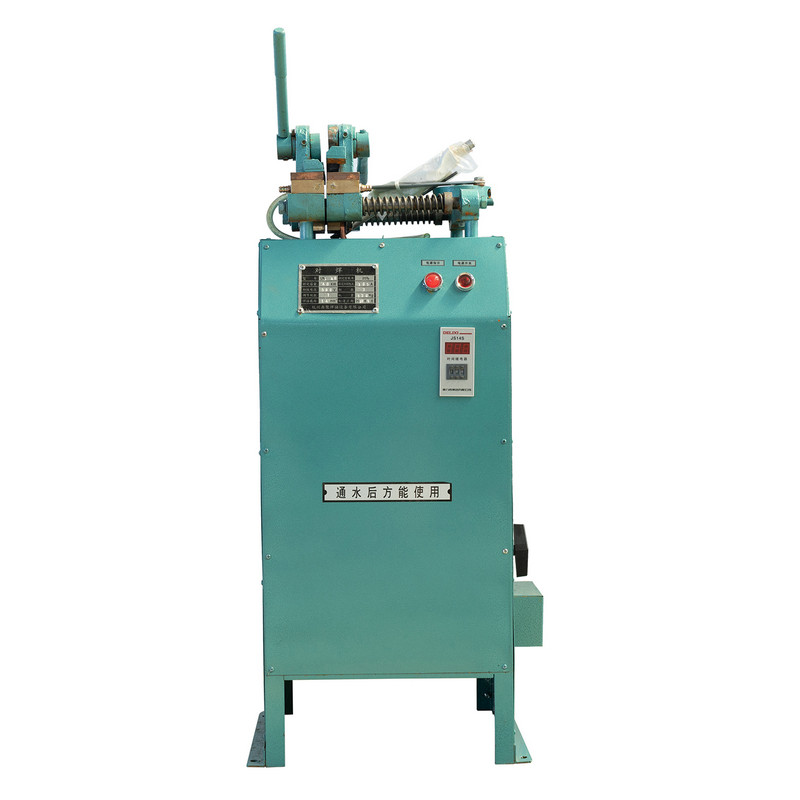


220V/380V çelik çubuk popo kaynakçı, bir dizi bileşen, özellikle bir kaynak transformatör, sabit bir elektrot, hareketli bir elektrot (kelepçe), basınçla beslenen makine ve kontrol elemanları içerir. Farklı endüstriler arasında, bu kaynak makinesi, düşük karbonlu çelik ve demir olmayan metaller gibi, bakır, alüminyum ve alaşımlarını kapsayan malzemeler üzerinde yüksek kaliteli popo kaynakları gerçekleştirmede mükemmeldir. Kaynak performansının stabilitesi ve güvenilirliği, ana anahtarlama devresini kontrol eden bir AC kontaktörü tarafından sağlanır. Ayrıca, bakım kolaylığına sahiptir.

Özellikler
| Model | Birim | Un1-1kw | Un1-3kw | UN1-10KW | UN1-16KW | Un1-25kw | Un1-40kw | |
| Birincil voltaj | V | 220 | 220 | 380 | 380 | 380 | 380 | |
| Nominal kapasite | KVA | 1 | 3 | 10 | 16 | 25 | 40 | |
| Nominal birincil akım | A | 4.5 | 13.6 | 26 | 42 | 66 | 105 | |
| Nominal Yük Süresi | % | 8 | 15 | 20 | 20 | 20 | 20 | |
| Yük voltajı yok | V | 0.65-2.0 | 1.55-3.0 | 1.65-2.4 | 1.98-3.01 | 2.25-3.58 | 3.1-5.2 | |
| İkincil Voltaj Düzenleme aşaması | aşamalar | 8 | 8 | 7 | 7 | 7 | 7 | |
| Maksimum üzücü kuvvet | N | 10 | 180 | 500 | 1000 | 1000 | 1000 | |
| Maksimum besleme darbesi | mm | 3 | 5 | 22 | 22 | 22 | 22 | |
| Maksimum çene mesafesi | mm | 7 | 10 | 10 | 16 | 16 | 16 | |
| Maksimum kaynak çapı | Düşük karbonlu çelik | mm | 0.6-2.0 | 1.0-5.0 | 3.0-8.0 | 3.5-10.0 | 5.0-12.0 | 6.0-14.0 |
| Bakır | mm | 0.6-1.6 | 1.0-2.5 | 2.5-5.0 | 3.0-6.0 | 4.0-8.0 | 6.0-10.0 | |
| Alüminyum | mm | 0.6-1.6 | 1.0-3.0 | 2.5-5.0 | 3.0-6.0 | 4.0-8.0 | 6.0-12.0 | |
Önerilen Ürünler
İLETİŞİMİ KOPARMAMAK


Every weld is a production decision. When you choose an electrical welding machine, you are really choosing how to balance weld quality, cycle time, and operator effort on your floor. After buil...
DEVAMINI OKU
Direnç Alın Kaynağını ve Flaş Kaynak Teknolojisinin Rolünü Anlamak İki metal çubuğun ucunu dolgu malzemesi olmadan yüz yüze birleştirmek, metal imalatındaki en eski zorluklardan biridir ve...
DEVAMINI OKU
Understanding Stud Spot Welding Technology Today Fastening components to metal panels without drilling or riveting has become a standard requirement across sheet metal fabrication, shipbui...
DEVAMINI OKU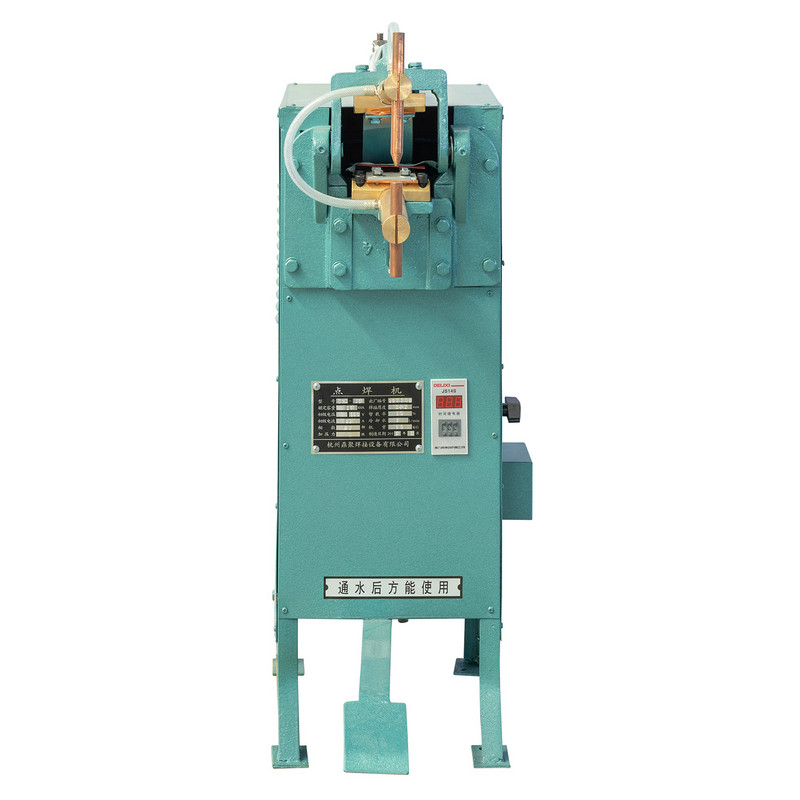
Punta Kaynak Makinesi Kategorileri ve Farkları Direnç nokta kaynak ekipmanı genellikle elektrot kuvvetinin nasıl üretildiğine ve uygulandığına göre bölünür. Mekanik ayak pedallı üniteler, ...
DEVAMINI OKU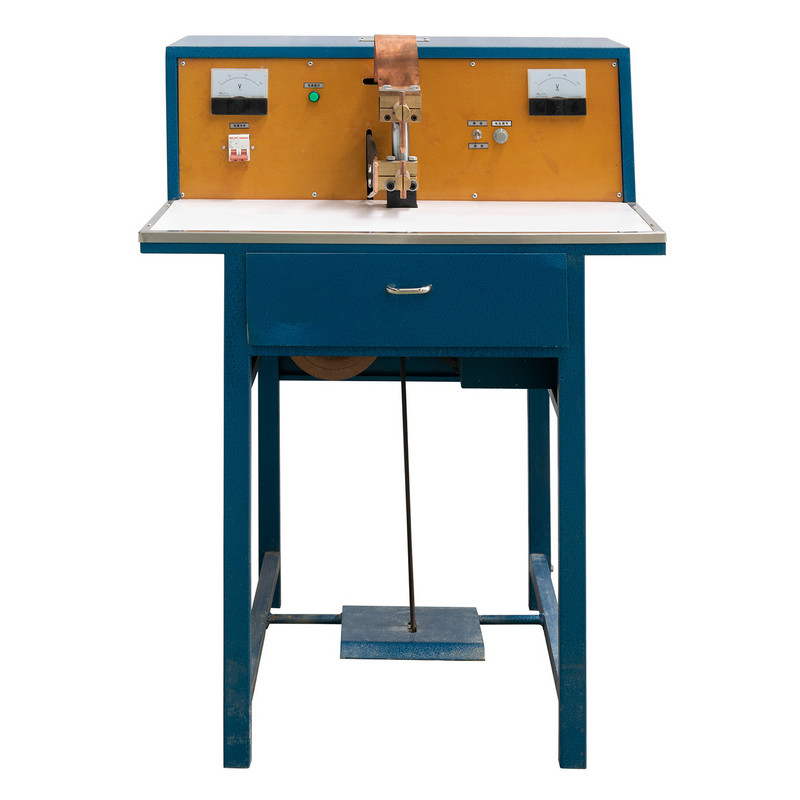
Why Heat Is the Hidden Bottleneck in Spot Welding Every resistance spot weld is, at its core, a controlled thermal event. A brief, intense pulse of current passes through two overlapping m...
DEVAMINI OKU
Why Electrode and Controller Maintenance Determines Weld Quality In resistance spot welding, the quality of every joint depends on two components working in sync: the electrode that delive...
DEVAMINI OKU
Ürün
İletişim Bilgileri.
+86-152-5712-5882
Fax: +86-563-226966
21 Guangping Yolu, Guangde Ekonomik Kalkınma Bölgesi, Guangde City, Anhui Eyaleti
QR Kodu