Dil

Teklif Alın
Teklif Alın
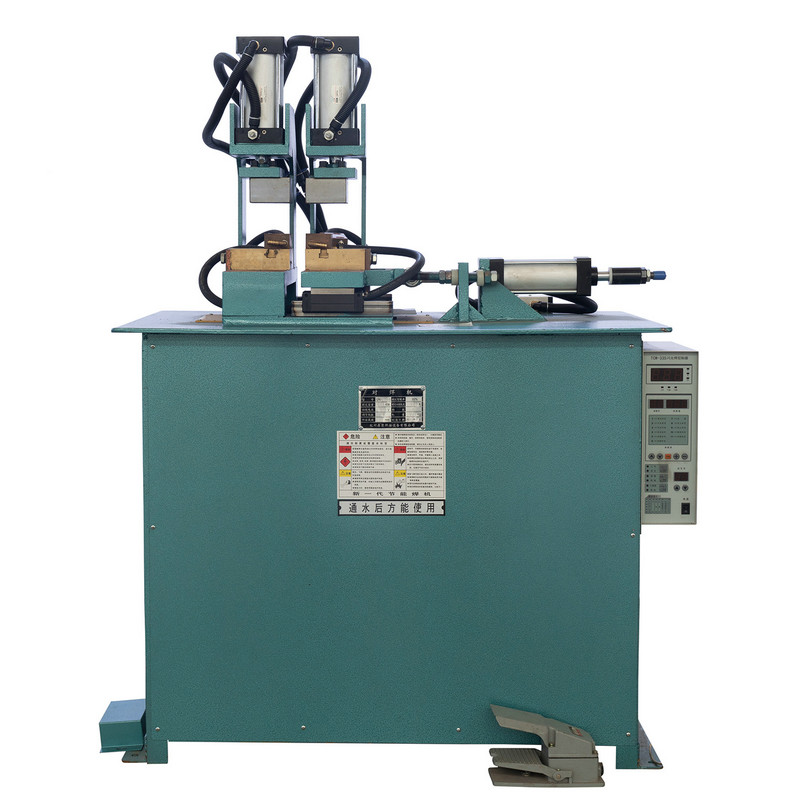
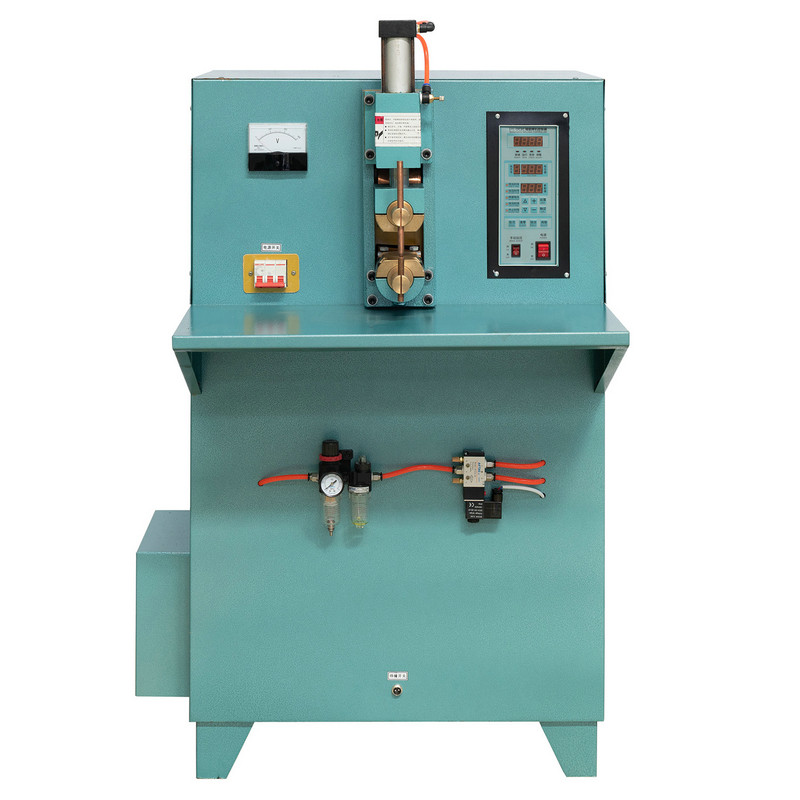
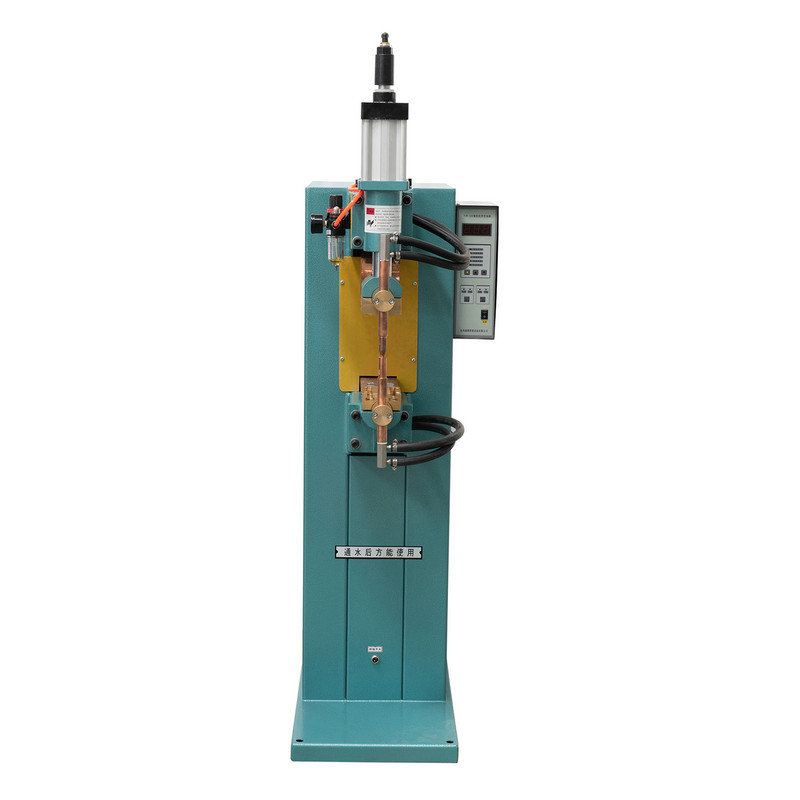
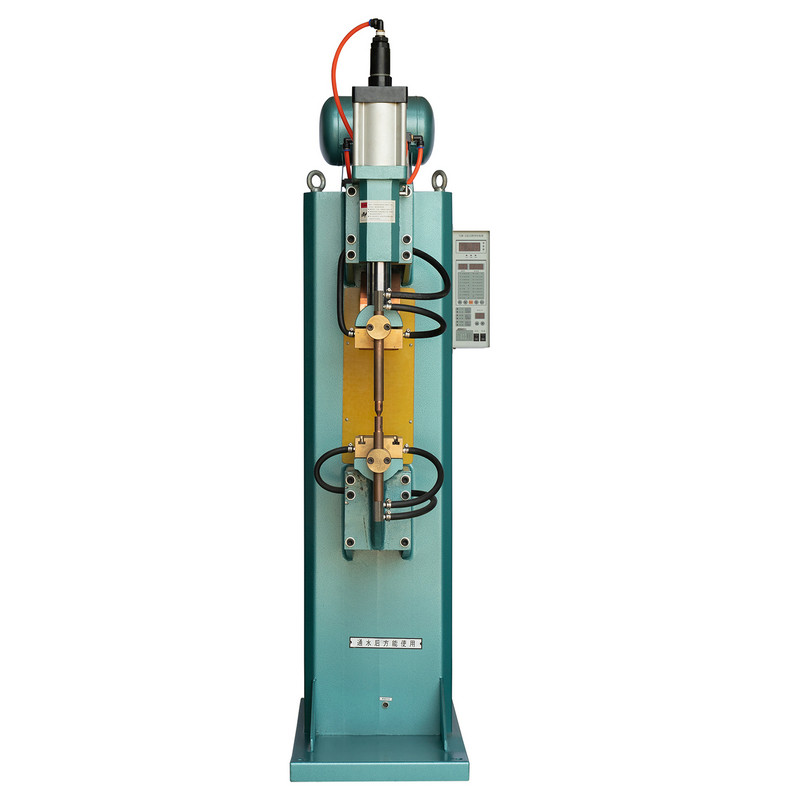
 Ev / Teçhizat / DN Pedal Nokta Kaynak Makinesi / DN2 Guangshi Pedal Spot Kaynak Makinesi / DN2-20KW Ayarlanabilir Kaynak Zamanı Pedal Noktası Kaynak Makinesi
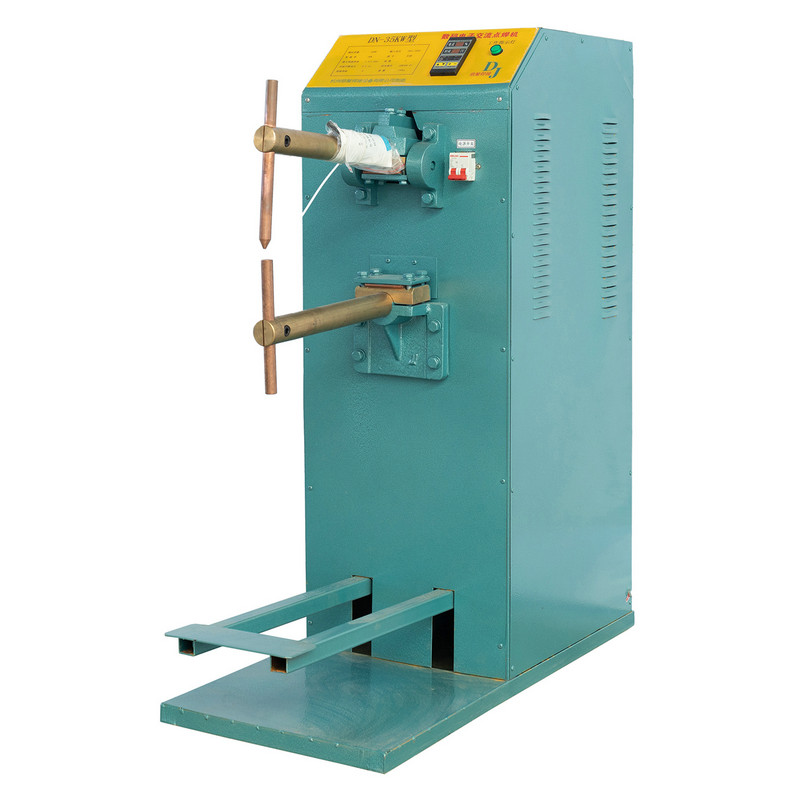


DN2-20kW ayarlanabilir kaynak süresi pedal noktası kaynak makinesi, hızlı kapatma özelliklerine ve ayarlanabilir kaynak sürelerine sahip ana devre olarak tristör temassız bir anahtar devresine sahiptir. Çalışma kolaylığı için bir mikrobilgisayar kontrol paneli ile donatılmış, ayrıca adımsız akım ayarı da sunar. Bu çok yönlü makine, düşük karbonlu çelik plakalar, paslanmaz çelik plakalar ve tel çubukları içeren kaynak görevleri için endüstriyel üretimde kapsamlı bir uygulama bulur. .

Özellikler
| Model | Birim | DN2-20kW | |
| Birincil voltaj | V | 380 | |
| Nominal frekans | Hz | 50 | |
| Nominal kapasite | KVA | 20 | |
| Nominal birincil akım | A | 52 | |
| Nominal Yük Süresi | % | 20 | |
| Yük voltajı yok | V | 0.5-3.0 | |
| Elektrot kolunun uzatma uzunluğu | mm | 300 | |
| Elektrot kolları arasındaki mesafe | mm | 160 | |
| Üst elektrodun çalışma vuruşu | mm | 40 | |
| Elektrotlar arasındaki maksimum basınç | N | 1000 | |
| Elektrot Boyutu | Elektrot kolu | mm | Ф36 |
| Elektrot tutucu | mm | Ф16 | |
| Kaynak Kalınlığı Düşük Karbonlu Çelik | mm | 2.5 2.5 | |
| Ayar Serisi | - | Adımsız Voltaj Regülasyonu | |
Önerilen Ürünler
İLETİŞİMİ KOPARMAMAK


Every weld is a production decision. When you choose an electrical welding machine, you are really choosing how to balance weld quality, cycle time, and operator effort on your floor. After buil...
DEVAMINI OKU
Direnç Alın Kaynağını ve Flaş Kaynak Teknolojisinin Rolünü Anlamak İki metal çubuğun ucunu dolgu malzemesi olmadan yüz yüze birleştirmek, metal imalatındaki en eski zorluklardan biridir ve...
DEVAMINI OKU
Understanding Stud Spot Welding Technology Today Fastening components to metal panels without drilling or riveting has become a standard requirement across sheet metal fabrication, shipbui...
DEVAMINI OKU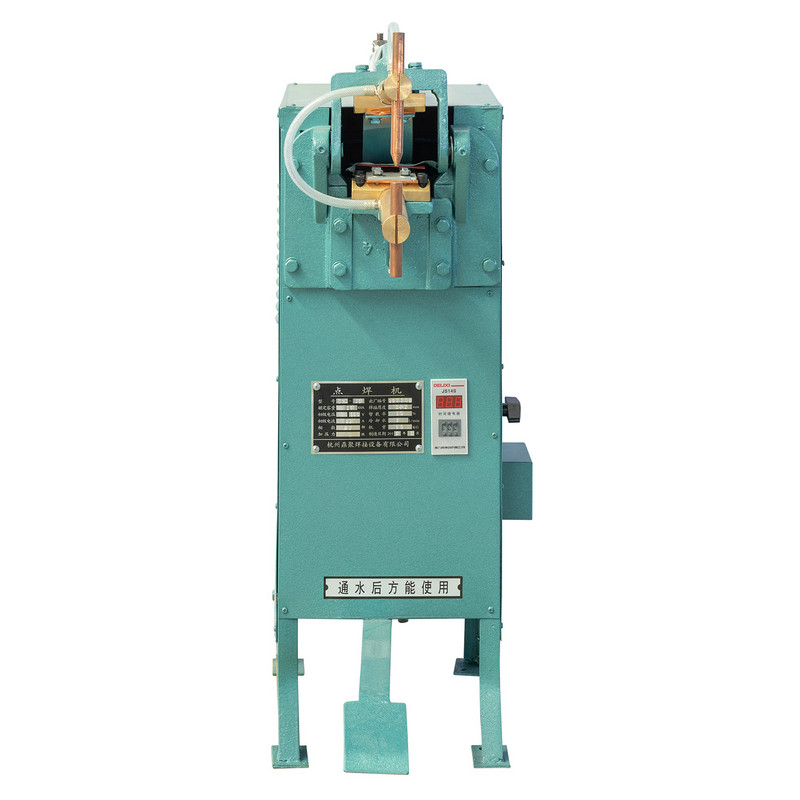
Punta Kaynak Makinesi Kategorileri ve Farkları Direnç nokta kaynak ekipmanı genellikle elektrot kuvvetinin nasıl üretildiğine ve uygulandığına göre bölünür. Mekanik ayak pedallı üniteler, ...
DEVAMINI OKU
Why Heat Is the Hidden Bottleneck in Spot Welding Every resistance spot weld is, at its core, a controlled thermal event. A brief, intense pulse of current passes through two overlapping m...
DEVAMINI OKU
Why Electrode and Controller Maintenance Determines Weld Quality In resistance spot welding, the quality of every joint depends on two components working in sync: the electrode that delive...
DEVAMINI OKU
Ürün
İletişim Bilgileri.
+86-152-5712-5882
Fax: +86-563-226966
21 Guangping Yolu, Guangde Ekonomik Kalkınma Bölgesi, Guangde City, Anhui Eyaleti
QR Kodu